 Sv

Omvandlare, stansare och tillverkare av medicinskt lim bör utvärdera släpppapper av kopparpapper på samma sätt som de utvärderar lim: enligt specifikation, genom repeterbar testmetod och genom batchhistorik. Faktorerna nedan är spakarna som betyder något.
Baspappersstruktur: Där kopparplåtspapperssläppningspappers prestanda är inställd
Basen av kopparplåt, inte silikonskiktet, sätter den mekaniska gränsen för ett släppskikt; ytvikt, tjocklek och intern bindning styr allt nedströms.
Kopparpapperssläpppapper börjar som en kraftbas, normalt 120 till 180 g/m2, lerbelagd på ena sidan. När basbildningen är ojämn lägger sig leran i dalar och silikonvätningen blir oregelbunden, vilket senare visar sig som fläckig skal.
Kaliperlikformighet är den mest kritiska basparametern; en kapabel leverantör håller en tjocklek inom /-4 um över banan. Bredare gungor ändrar rullningskompressionen, skapar säckiga kanter och ändrar stansdjupet tillräckligt för att orsaka sänknings- eller genomskärningsdefekter. Intern bindning över 200 J/m2 (Scott Bond) förhindrar delaminering av lera och vitt damm på limmet.
| Parameter | Typiskt utbud | Vad den styr |
| Grammatik | 120 till 180 g/m2 | Linerstyvhet och stansad djupkänsla |
| Bromsok profil | Inom /-4 um över webben | Nyptryck och knivdjup under dynverktyget |
| Fukthalt | 6 till 8 procent | Platthet och krullning efter avveckling |
| Scott Bond | Över 200 J/m2 | Lerskiktsförankring och dammgenerering |
| Bendtsen jämnhet | Lika med eller under 25 ml/min | Efterfrågan på silikontäckning och utskriftskvalitet |
Silikonbeläggningsvikt och tvärbindningskontroll Kopparplåt Pappersfrigöringskraft
Släppkraft genereras av silikonskiktet, och två variabler definierar den: den applicerade torrbeläggningsvikten och graden av tvärbindning av silikonnätverket.
På lerbelagd kopparplåt är vikten av torr silikonbeläggning normalt 0,6 till 1,5 g/m2. I den nedre änden förblir mikroporerna obetäckta och lim fäster vid papper, vilket orsakar låsning eller rester. I den övre änden skapar överskott av silikon dis, långsam härdning och stigande släpp under förvaring. Be om pälsviktsdata från huvudet, mitten och svansen på varje rulle.
Vår guide till egenskaper för beläggning av kopparpapperssläppningspapper täcker detta mer i detalj.
Tvärbindning är den andra spaken. Tilläggshärdande platinasystem måste bilda ett komplett nätverk utan att bli spröda; underhärdat silikon släpper ut extraherbara oligomerer som förorenar lim, och överhärdad silikon ökar släppkraften.
Ljussläppande applikationer
- Medicinska plåster och depotplåster
- Lågklibbiga skyddsetiketter för glas och plast
- Enkelsidiga skumtejper inom elektronik
- Målutlösningskraft: 3 till 12 g/tum
Applikationer med tunga släpp
- Dubbelhäftande tejp och monteringsskum
- Isolerings- och konstruktionsmembran
- Grafikfilmer som måste hålla formen
- Målutlösningskraft: 20 till 40 g/tum
Lerbelagd ytjämnhet och tryckbarhet
Släpppapper av kopparplåt måste vara tillräckligt jämnt för jämn utvätning av silikon och tillräckligt utskrivbart för märkning; båda beror på lersammansättningen och basarket.
Ytjämnhet uttrycks som Bendtsen luftflöde eller Bekk sekunder; ett Bendtsen-värde på 25 ml/min eller lägre är typiskt för belagd release liner. Grovare ytor kräver extra silikon och ger fläckig peeling, fiberraps och överhoppade tryckprickar.
Ytan måste också acceptera flexografiska och värmeöverföringsfärger efter silikonbeläggning; oregelbunden lera dyker upp som missade tecken eller prickförstärkning på tryckta etiketter och medicinska plåster.
Av denna anledning driver Anhui Hengbo New Material Co., Ltd. en separat serie för frisläppningspapper i kopparplåt istället för att behandla den som en variant av PET-släppfilm; beläggningshuvuden, torkningsprofiler och inspektionsregimer är helt enkelt olika.
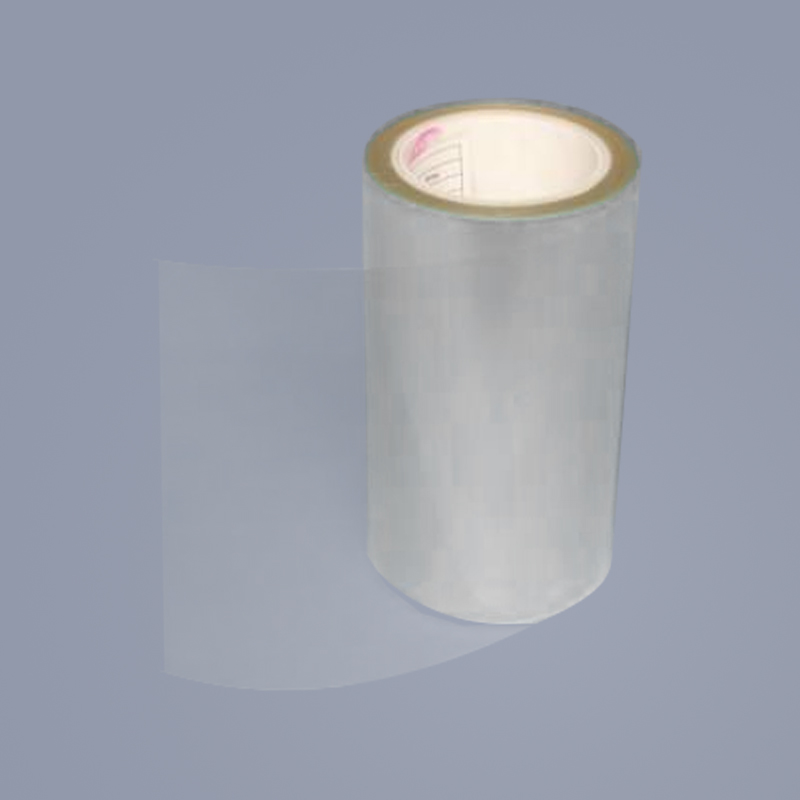 Kopparpapperssläppningspapper med dubbelsidig beläggning Detta bestrukna släpppapper ger en stabil, slät yta för utskrift och stansning. Dess dubbelsidiga beläggningsalternativ och dimensionsstabilitet gör den lämplig för namnskyltar, membranomkopplare och isoleringsprodukter. Visa produkt →
Frigör kraftkonsistens och åldringsmotstånd
Den mest tillförlitliga indikatorn för kopparpapperssläpppapperskvalitet är inte den genomsnittliga släppkraften utan driften mellan de omedelbara och åldrade värdena uppmätt på samma rulle.
Omedelbar släppkraft mäts efter att testtejpen sitter på silikon i 20 minuter; det åldrade värdet mäts efter att samma enhet har konditionerats i 24 timmar vid 40 grader C. En drift över /-15 procent exponerar ofullständig härdning eller kontaminering.
Konsistens inom en rulle spelar lika stor roll som det absoluta antalet. Värden från kärnan, mitten och yttre omslagen av en 1000 m rulle ska stanna inom ett /-15 procents fönster; bredare svängningar tvingar fram konstanta spänningsförändringar och etikettlyft vid applikatorn.
Frigöringskraftsfönster efter applicering (180-graders skalning, 0,3 m/min, g/in)
Typiska driftfönster rapporterade av release liner-tillverkare; bekräfta fönster med din leverantörs CoA.| Kvalitetstest | Typisk metod | Gemensam acceptansgräns |
| Omedelbar frigörande kraft | 180 graders skalning vid 0,3 m/min with acrylic PSA tape | 3 till 40 g/in beroende på kvalitet |
| Åldrad släppkraft | 24 h uppehåll vid 40 grader C under definierat tryck | Drift inom /-15 procent av omedelbar |
| Silikonbeläggningsvikt | Röntgenfluorescens eller lösningsmedelsextraktion | 0,6 till 1,5 g/m2 med jämn profil |
| Platthet/curl | Skick platt plåt, mät hörnlyft | Kantlyft under 10 mm |
| Splitsräkning | Sensor och visuell kontroll per rulle | Max 2 per 1000 m, markerade och under 12 mm |
Fukt, krullnings- och lagringsstabilitet
Eftersom kopparplåtspapper är cellulosahaltigt och hygroskopiskt kontrollerar fuktighet och temperatur planheten och krullar snabbare än någon annan variabel efter att rullen lämnar fabriken.
Standardkonditioneringsmiljön är 23 /- 2 grader C och 50 /- 5 procent RF. Ler-silikonsidan och den släta baksidan har olika permeabilitet; när den ena sidan ökar eller förlorar fukt snabbare, krullar den differentiella expansionen banan. Kantvåg, kupning och omvänd curl dyker upp i de första metrarna av avvecklingen.
Förvaringsdisciplin är en del av kvaliteten. Rullar håller sitt skyddande omslag, håller sig horisontellt och håller sig borta från värme; direkt solljus på de yttre omslagen i timmar orsakar mätbar avdrift av frigöringskraften eftersom värme pressar silikon mot ytterligare tvärbindning.
Den luftfuktighet och temperaturpåverkan på släpppappersrullar guiden förklarar förrådsdesign.
När absolut dimensionell stabilitet krävs, sväller inte PET-släppfilmen eller krullar sig med fukt:
 Silikonbelagd PET-släppfilm för stansningstillämpningar Denna släppfilm erbjuder enhetlig silikonbeläggning, hög transparens och god dimensionsstabilitet. Tillgänglig i flera färger och ytbehandlingar, passar den vidhäftande limning, isolering och stansningsprocesser. Visa produkt →
Leverantörskvalitetssystem och inkommande inspektion
Batchkonsistens är en funktion av processdisciplin, och ett analyscertifikat utan mätvärden är en varning, inte en garanti.
En användbar CoA listar nominella värden och uppmätta intervall för ytvikt, tjocklek, fukt, silikonbeläggningsvikt, omedelbar och åldrad släppkraft, skarvtal och skarvposition. Fråga hur mätningar gjordes; ett rullmedelvärde är inte en head-to-tail profil.
- Begär en uppmätt CoA. Avvisa alla partier utan silikonbeläggningsviktsdata eller frigöringskraftsfönster.
- Prova tre positioner. Jämför frigöringskraften vid yttre, mellersta och kärnlindningar plus tre positioner över banan.
- Kör en pilot. Stans- eller etikettmatrisstrippningstest på 100 m innan rullen går i produktion.
- Följ trenden. Jämför varje parti med de tidigare fem leveranserna för att fånga processdrift tidigt.
Vanliga frågor
Vilket är standardtestet för frigöringskraft på kopparplåtspapper?
En standardiserad 25 mm bred akryl-PSA-tejp appliceras på silikonytan med en definierad rulle, konditionerad vid 23 grader C och 50 procent RH, och skalas av vid 180 grader vid 0,3 m/min. Resultaten rapporteras i g/tum eller N/25 mm, och testet bör upprepas på flera ställen över nätet.
Vilken silikonbeläggningsvikt är typisk för kopparpapperssläpppapper?
Vikten av torr silikonbeläggning är normalt 0,6 till 1,5 g/m2. Lätta medicinska liners sitter nära den nedre änden och tunga tejpapplikationer nära den övre änden. Beläggningsvikten verifieras med röntgenfluorescens, ICP eller lösningsmedelsextraktion.
Vad får kopparpapperssläppningspapper att krulla sig under konvertering?
En fuktgradient mellan ler-silikonsidan och den släta baksidan expanderar papperet ojämnt. Låg luftfuktighet i rummet, obetäckta rulländar och förvaring på ett kallt golv påskyndar effekten. Att hålla 50/- 5 procent RH och 23/- 2 grader C förhindrar de flesta krullningar.
Hur många skarvar är acceptabla i en rulle av kopparpapperssläppningspapper?
För höghastighetsmärkning och stansning är noll till två skarvar per 1000 m typiskt. Varje skarv ska vara märkt, stumskarvad, fri från silikonfria springor och inte bredare än 12 mm. En omärkt skarv är ett giltigt skäl för avslag.