 Sv

PET-releasefilm får sällan högsta fakturering på en styck, men den avgör om en stansningslinje blir ren, om en etikett skalar utan att skratta och om en tejprulle rullas upp utan att blockeras. I samma ögonblick som en omvandlare specificerar en liner, kommer en fråga nästan omedelbart: enkelsidig eller dubbelsidig?
Svaret är inte bara ett eller två belagda ansikten. Att flytta från en enda silikonyta till två ändrar kemibudgeten, härdningsfönstret, lindningsspänningen och de två siffrellerna som ditt produktionsteam lever efter: enhetlighet i silikonbeläggning och släppkraft. Den här guiden förklarar hur de två konstruktionerna skiljer sig åt, var enhetlighet börjar spela roll och hur man håller frigöringskraften inuti ett arbetsfönster.
Vad ensidig och dubbelsidig PET-släppfilm egentligen är
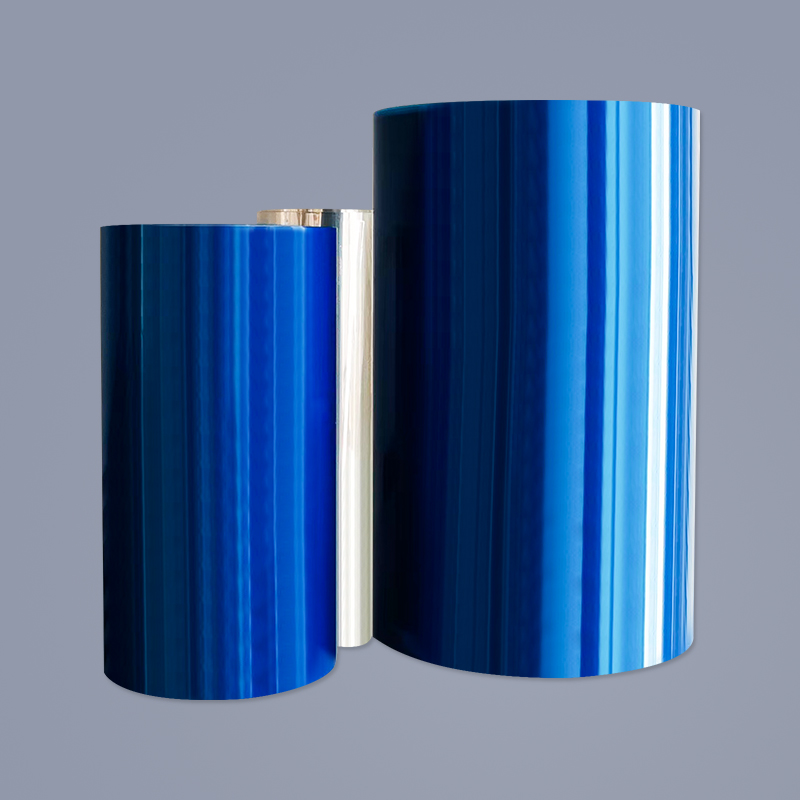
En PET-släppfilm är en polyesterbärare, typiskt 12 till 100 mikron tjock, som håller ett härdat silikonskikt som limet skalas bort från rent. Polyestern ger formstabilitet och draghållfasthet; silikonen ger den låga ytenergin som möjliggör kontrollerad peeling. Antalet silikonytor är den enda strukturella skillnaden mellan de två familjerna, och den skillnaden går igenom hela konverteringsprocessen.
Enkelsidig konstruktion
Ena ansiktet bär silikon. Den omvända sidan behåller sin polyesterkaraktär och kan lämnas slät, koronabehandlad för tryck och vidhäftning, eller glidmodifierad för enklare hantering. Eftersom den obelagda sidan accepterar bläck, beläggningar och lim, fungerar en enkelsidig liner ofta som både en släppyta och en tryckbana, vilket är anledningen till att den dominerar etikett, membranomkopplare och medicinskt lapparbete.
Dubbelsidig konstruktion
Båda ansiktena bär silikon, vanligtvis på två olika släppnivåer. Filmen blir en riktig bärare: den kan dras av från ett lim på ena sidan medan den fortfarande släpper från ett lim på den andra, eller varva ner från en rulle och lamineras igen i samma pass. Dubbelsidiga liners är ryggraden i dubbelbelagda tejper, överföringslim och stansade staplar.
Varför silikonbeläggningslikformighet avgör släppkraft
Släppkraft är den avdragningsstyrka som behövs för att dra bort ett lim från silikonytan, normalt angivet i gram per 25 mm och mätt vid 180 grader med en standardtejp under kontrollerad temperatur och luftfuktighet. Det är ett medelvärde, och medelvärden kan dölja mycket.
Det som ger den genomsnittliga betydelsen är beläggningens enhetlighet: hur jämnt silikonvikten fördelas över banan och längs rullen. Typiska pälsvikter ligger mellan ungefär 0,3 och 1,5 g/m2 per yta, beroende på målfrisättningsnivån. En skillnad på några hundradelar av ett gram låter trivialt, men silikon fungerar i ett extremt tunt lager, och små viktskillnader blir mätbara skillnader i skal.
Enhetsproblem har igenkännbara signaturer. Ränder och ribb skapar band med tätare och lösare släpp, så en stansad etikett lossnar ojämnt. Nålhål och obelagda fläckar låter lim förankras i polyestern och producerar revor och rester. Tunga kanter från pärlkontroll vid beläggningshuvudet ger en rulle två personligheter: ett fogligt centrum och envisa kanter.
Frigöringskraft är numret på specifikationsbladet. Beläggningslikformighet är det som gör det numret repeterbart från den första metern av en rulle till den sista.
Testprogram parar därför två mätningar: ett avskalningstest för släppkraft och en pälsviktskontroll, ofta genom röntgenfluorescens, kartlagd över banan och längs rullen. När de två kommer överens är processen under kontroll. Silikonbelagd PET-släppfilmsprestanda beror på den sammankopplingen mycket mer än på någon enskild formuleringsändring.
Release Force Control: Hur de två designerna skiljer sig
Enkelsidiga filmer: ett gränssnitt att ställa in
Med en silikonyta finns det ett frigöringsgränssnitt att ställa in. Tillverkarna justerar silikonkemin, om lätt medium or tight , tillsammans med pälsvikten, för att nå en målskalning. Härdningsgraden spelar lika stor roll som pälsens vikt: ett underhärdat lager lämnar mobila silikonkedjor som migrerar in i limmet, medan ett överhärdat eller kraftigt tillsatt lager kan trycka ner släppkraften. Eftersom endast en yta är belagd är blockering sällan ett problem och rullen slingrar sig med normal spänning.
Dubbelsidiga filmer: två gränssnitt och en differential
En dubbelsidig film måste kontrollera två frisläppningsvärden samtidigt, och förhållandet mellan dem är hela poängen. I en differentialkonstruktion är den ena sidan tät och den andra lätt. När lim lamineras ska den lätta sidan släppa först och stanna med den exponerade ytan, medan den täta sidan håller linern tills den slutliga appliceringen. Omvänd det förhållandet och fodret delamineras från fel sida vid fel ögonblick.
Skillnaderna går vanligtvis från några gram per 25 mm upp till ett snäv-till-lätt förhållande nära 3 till 1, beroende på limmet. Båda ytorna måste härdas och båda måste vara likformiga, eftersom eventuell obalans mellan de två beläggningspassen blir en obalans i den färdiga tejpen. Silikon-till-silikonkontakt på rullen gör också lindningsspänning, kantkvalitet och valshårdhet mer kritiska än på en enkelsidig produkt.
Jämföra enkelsidiga och dubbelsidiga filmer
Tabellen nedan sammanfattar de avvägningar som betyder mest när en specifikation skrivs.
| Attribut | Enkelsidig PET-släppfilm | Dubbelsidig PET-släppfilm |
|---|---|---|
| Silikon ansikten | En | Två, vanligtvis på olika utgivningsnivåer |
| Släpp kraftvariabler | Pälsvikt, härdningsgrad, silikontyp | Samma, plus förhållandet mellan de två ansikten |
| Typisk pälsvikt | 0,3 till 1,5 g/m2 på en sida | Samma intervall på varje ansikte |
| Baksidan | Vanligt, utskrivbart, koronabehandlat eller slipmodifierat | Silikonbelagd och ej vidhäftande |
| Blockerande risk | Låg | Högre, behöver spänning och kantkontroll |
| Relativ materialkostnad | Låger silicone consumption | Högre silikonanvändning och kvalitetskontroll i två pass |
| Typiska applikationer | Etiketter, skyddsmaskering, tryck, membranomkopplare, medicinska patchliners | Dubbelbelagda tejper, transferfilmer, stansade staplar, självlindade material |
| Uniformitetskänslighet | Hög | Mycket hög, eftersom båda ansikten måste matcha specifikationen |
Tre frågor brukar avgöra valet. Behöver limmet släppa från mer än en yta i den färdiga produkten? Om ja, gå dubbelsidigt. Måste baksidan acceptera bläck, lim eller en beläggning? Om ja, gå ensidigt. Tas linern bort en gång, i en riktning, vid en station? Om ja, enkelsidig gör jobbet med mindre silikon och mindre risk.
Inte alla jobb behöver ett polyesterfoder. För etikettmaterial som skärs och appliceras med måttliga hastigheter kan en pappersliner vara den mer ekonomiska vägen, och bestrukna papper release liners förblir standard för många etiketter, utskrifter och förpackningar.
 Kopparpapperssläppningspapper för filmetiketter Bestruket papper release liner med bra styvhet och jämnhet, finns i enkel- eller dubbelsidig beläggning och 500–1600 mm bredd för filmetiketter. Visa produkt →
Hur man anger en PET-släppfilm
Ta med dessa saker till samtalet med din leverantör:
- Bärarens tjocklek och den drag- eller dimensionsstabilitet som banan måste hålla.
- Mål släppkraft i gram per 25 mm, med testtejpen och avdragningsvinkeln nämnt.
- Det tillåtna utlösningskraftområdet, inte bara ett enda målvärde.
- Antal ansikten i silikon, och för dubbelsidig film förhållandet snäv-till-lätt.
- Pälsvikten och enhetlighetstoleransen du accepterar över hela nätet.
- Om baksidan måste vara utskrivbar, koronabehandlad eller slipmodifierad.
- Rullbredd, kärnstorlek, lindningsriktning och maximal rulllängd.
- Förväntningar på lagring och hållbarhet, vanligtvis sex till tolv månader i ett torrt, tempererat lager.
Där släppkraften måste hålla sig stabil över flera limkemier, är en leverantör som kan dokumentera beläggningsvikt och härdningskontroll värd mer än en som bara anger ett lägre pris. Går från lätt till tung släpp är en specifikationsövning, inte en gissning.
 PET-släppfilm för tryckning, lim och stansning Silikonbelagd PET-film tillgänglig enkel- eller dubbelsidig, i 12–100 µm, med stabil släppning, hög transparens och släta rullar för konvertering. Visa produkt →
Vanliga frågor
F1: Vad är den största skillnaden mellan enkelsidig och dubbelsidig PET-släppfilm?
Enkelsidig film bär silikon på ena sidan och lämnar den andra sidan tillgänglig för utskrift, beläggning eller vidhäftning. Dubbelsidig film belägger båda ytorna, vanligtvis på två olika släppnivåer, så att lim kan avlägsnas från båda sidor i en kontrollerad ordning.
F2: Hur mäts frigöringskraften på PET-släppfilm?
De flesta specifikationer använder ett 180 graders avdragningstest med en standardtejp vid en fast hastighet, med resultat rapporterade i gram per 25 mm. Eftersom resultatet beror på limmet, uppehållstiden och omgivningsförhållandena hör testtejpen och testförhållandena till i specifikationen bredvid numret.
F3: Varför glider frigöringskraften under lagring?
Vanliga orsaker är underhärdat silikon, migrering av silikon med låg molekylvikt in i limmet, mjukgörare som flyttar ut ur limmet och varmförvaring. En välkontrollerad produkt som förvaras i ett tempererat lager håller vanligtvis sin släppkraft i sex till tolv månader.
F4: Kan en dubbelsidig film ersätta en enkelsidig liner?
Ibland, men den andra silikonytan kan inte acceptera tryck eller lim, och det ökar kostnaden och blockerar risken. Om bara en yta någonsin släpper, är enkelsidig film normalt det bättre tekniska valet.
Enkelsidig och dubbelsidig PET-släppfilm svarar på olika frågor. Man frågar hur lite silikon som kan göra jobbet; den andra frågar hur två frigöringsvärden kan fås att fungera i följd. I båda fallen gäller samma disciplin: definiera släppkraftsfönstret, verifiera beläggningsvikten som levererar den, och bekräfta att beläggningen är enhetlig över banan och längs rullen. Gör det, och linern slutar vara en variabel i din process.